 CONTACT US


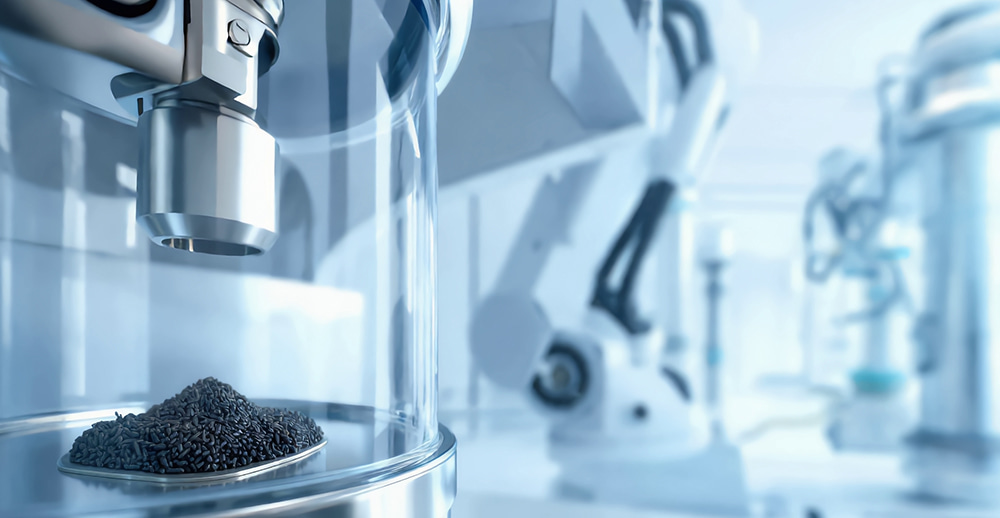
Uhlíkové molekulární síto pro polovodičový dusík: Jak si výrobci vyrábějí svůj vlastní ultračistý N2
2026-08-13
Proč si polovodičové fabriky nemohou jednoduše koupit dusík z regálu
Dusík je jedním z nejvíce spotřebovávaných plynů v továrně na výrobu polovodičů, který se používá k proplachování komor, k pokrytí reakčních kroků procesu, sušení plátků a k prevenci oxidace během skladování a přepravy. Problém je v tom, že továrny ho potřebují neustále obrovské objemy a jakákoli kontaminace – dokonce i stopový kyslík nebo vlhkost – může zničit šarži plátků v hodnotě tisíců dolarů. Nákladní doprava v kapalném dusíku funguje pro menší provozy, ale jak se výrobní závody zvětšují, logistika, náklady a riziko dodavatelského řetězce spoléhání se na externí dodávky se stávají skutečnou odpovědností. To je přesně ta mezera uhlíkové molekulové síto pro polovodičový dusík generace byla postavena tak, aby se plnila: umožňuje továrně vyrábět vlastní dusík na požádání, přesně tam, kde je to potřeba, a to pomocí stlačeného vzduchu a chytrého separačního procesu.
Generování na místě také odstraňuje závislost na jízdních řádech tankerů, zpožděních počasí a regionálním nedostatku plynu. Fabrika, která si vytváří svůj vlastní dusík prostřednictvím uhlíkového molekulárního síta, řídí své vlastní dodávky, což je velmi důležité, když jediný neplánovaný výpadek dusíku může odstavit celou výrobní linku.
Co Carbon Molecular Sieve vlastně je
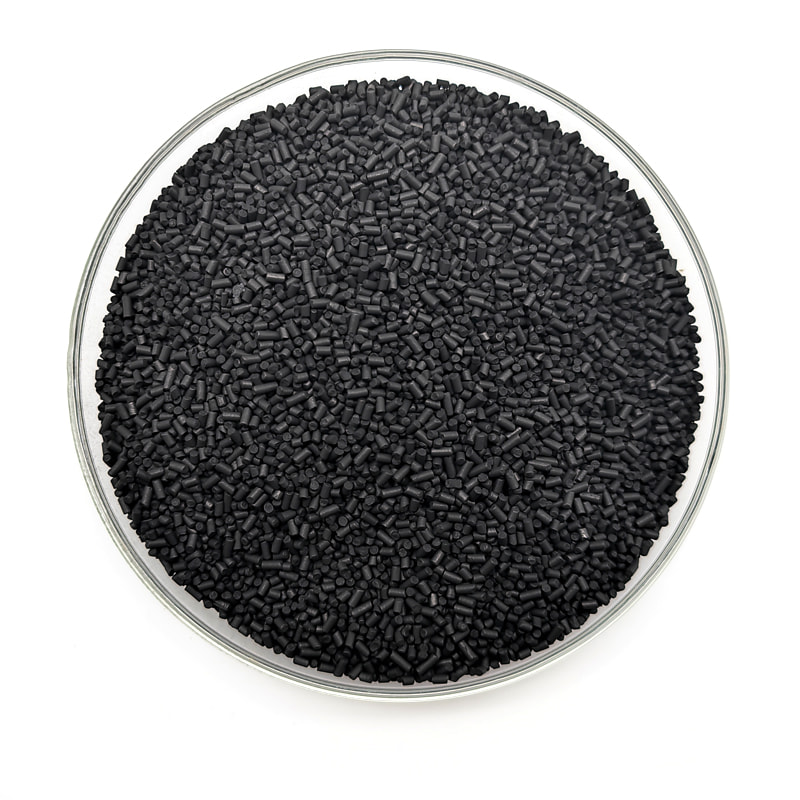
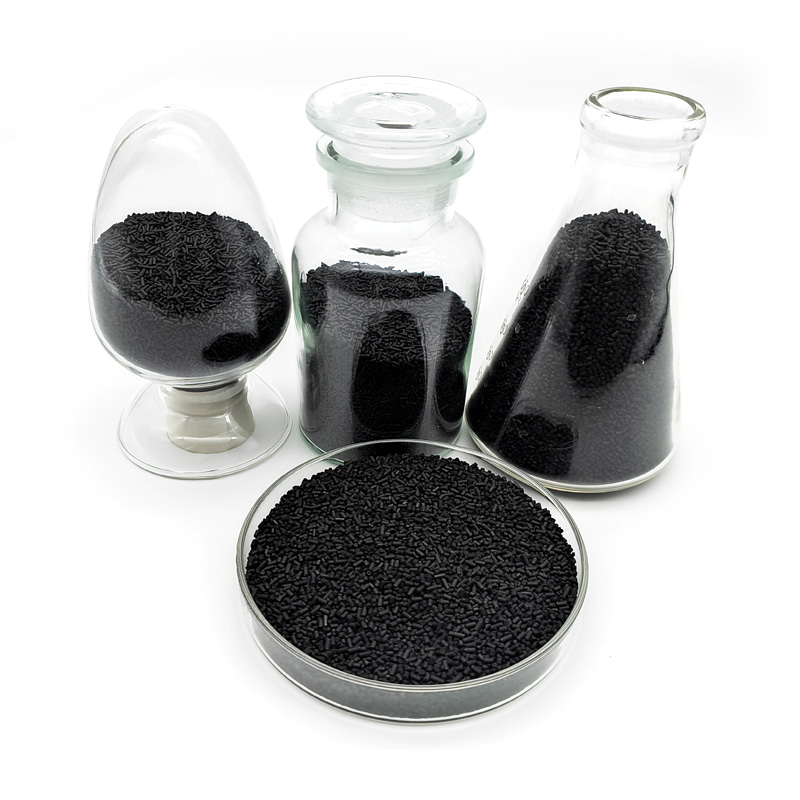
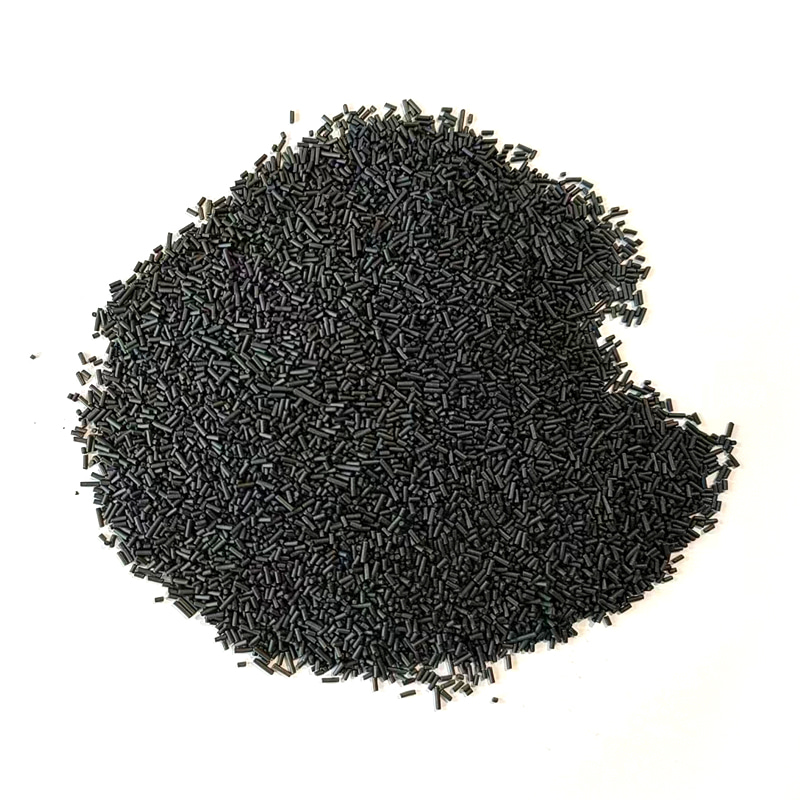
Uhlíkové molekulové síto, obvykle zkrácené na CMS, je speciálně upravená forma aktivního uhlí. Čím se liší od běžného aktivního uhlí, je velikost a jednotnost jeho pórů. Tyto póry jsou vyříznuty v měřítku tak přesném, že dokážou rozeznat rozdíl mezi molekulou kyslíku a molekulou dusíku – dvěma plyny, které jsou téměř stejně velké, ale ne tak docela.
Trik za rozchodem
Molekuly kyslíku jsou o něco menší než molekuly dusíku a rychleji difundují do mikropórů uhlíku. Když je stlačený vzduch protlačen ložem CMS, kyslík se rychle absorbuje do struktury pórů, zatímco molekuly dusíku většinou procházejí a shromažďují se po proudu. Není to filtr v tradičním slova smyslu – nic není fyzicky zastíněno pouze podle velikosti. Je to rozdíl v rychlosti difúze a ten rozdíl je to, co dobře navržený CMS systém využívá k izolaci dusíku z běžného vzduchu.
Uvnitř generátoru dusíku CMS: Proces PSA krok za krokem
Většina generátorů dusíku s uhlíkovým molekulárním sítem běží na metodě zvané Pressure Swing Adsorption, neboli PSA. Název přesně popisuje, co se děje: tlak je cyklován nahoru a dolů přes dvě nebo více uhlíkových loži, takže jedno lože odděluje dusík, zatímco druhé se čistí a resetuje.
- Stlačený, vysušený a filtrovaný vzduch vstupuje do prvního lože CMS pod vysokým tlakem.
- Kyslík se spolu se stopovým oxidem uhličitým a vlhkostí přednostně adsorbuje do pórů uhlíku.
- Zbývající plyn, nyní obohacený dusík, vystupuje z horní části lože a proudí do vyrovnávací nádrže nebo přímo do distribučního potrubí závodu.
- Než se lože nasytí, systém přepne přívod krmiva do druhého lože, takže separace pokračuje bez přerušení.
- První lože je odtlakováno, adsorbovaný kyslík se uvolňuje zpět do atmosféry a je připraveno k opětovnému použití během několika sekund.
Toto neustálé kolísání mezi lůžky je důvodem, proč je výstup kontinuální spíše než dávkový. Správně dimenzovaný systém může dodávat dusík nepřetržitě, aniž by kdy došlo k úplnému zastavení výroby, což je nezbytné pro továrnu, která nesnese mezery ve své inertní atmosféře.
Jak čistý je vlastně dusík?
Čistota je číslo, o které se každý tovární inženýr nejvíce zajímá, protože různé procesní kroky vyžadují různé tolerance. Výstupní čistota uhlíkového molekulárního síta závisí na velikosti lože, době cyklu, kvalitě přiváděného vzduchu a počtu použitých separačních stupňů. Obecně platí, že fabs pracují v těchto rozmezích:
| Úroveň čistoty | Typické použití Fab |
| 95 % – 99 % | Obecné čištění, pokrývání, nekritické nástroje |
| 99,5 % – 99,9 % | Skříňky na skladování oplatek, čištění se zámkem |
| 99,999 % (s leštícím stupněm) | Kritické procesní komory, ultračisté prostředí |
Pro úrovně nejvyšší čistoty je systém CMS PSA často spárován se sekundární leštící jednotkou, jako je katalytický deoxo čistič nebo přídavný adsorpční stupeň, aby se odstranilo posledních několik ppm zbytkového kyslíku. Fabs zřídka spoléhají pouze na CMS, když je vyžadována ultra vysoká čistota pro nejcitlivější procesní komory – je to tažný kůň pro většinu objemu, s leštěním, které zvládá konečné natažení.
Výběr správného uhlíkového molekulárního síta pro váš Fab
Ne všechna uhlíková molekulová síta jsou zaměnitelná. Výběr nesprávné třídy může znamenat, že zaplatíte za kapacitu, kterou nepotřebujete, nebo v horším případě nedosáhnete čistoty, kterou vyžaduje procesní krok.
Faktory, na kterých skutečně záleží
- Distribuce velikosti pórů – těsnější, jednotnější póry obecně poskytují vyšší čistotu dusíku, ale pomalejší průtoky.
- Požadovaná čistota dusíku a průtok pro vaše specifické procesní kroky, nikoli pouze průměr napříč továrnou.
- Kvalita přiváděného vzduchu — špinavější nebo vlhčí stlačený vzduch zkracuje životnost síta a snižuje dosažitelnou čistotu.
- Konfigurace postelí – dvoulůžkové systémy jsou běžné pro středně náročné požadavky, zatímco vícelůžkové nebo vícestupňové uspořádání vyhovuje velkým, nepřetržitým výrobním provozům.
- Záznamy prodejců konkrétně u aplikací na úrovni polovodičů, protože systémy CMS pro potraviny a nápoje nejsou postaveny podle stejných standardů čistoty.
Vyplatí se dimenzovat systém na špičkovou poptávku plus přiměřenou růstovou marži, protože poddimenzovaná lůžka CMS jsou jednou z nejčastějších příčin posunu čistoty, jakmile továrna zvýší výrobu.
Udržování systému CMS v chodu: Údržba a životnost
Uhlíkové molekulární síto není spotřební materiál, který je třeba každých několik měsíců vyměnit. Za normálních podmínek může CMS trvat pět až deset let nebo více, protože proces separace chemicky nemění uhlík – je to fyzikální adsorpční cyklus, nikoli reakce. To znamená, že životnost silně závisí na tom, jak čistý je přiváděný vzduch udržován.
Co zkracuje životnost síta
Přenášení oleje z kompresorů, nadměrná vlhkost a kontaminace částicemi jsou hlavními viníky předčasné degradace CMS. Tyto nečistoty pokrývají povrchy pórů a blokují adsorpční místa, která v první řadě umožňují separaci. To je důvod, proč předfiltrace, kvalitní sušičky a koalescenční filtry před lůžky CMS nejsou volitelné doplňky – jsou to, co chrání investici do samotného síta.
Rutinní kontroly, které se vyplatí naplánovat
- Průběžně sledujte čistotu výstupu pomocí analyzátoru kyslíku, abyste včas zachytili drift.
- Zkontrolujte a vyměňte předfiltry podle plánu doporučeného výrobcem.
- Pravidelně kontrolujte ventil a časování cyklů, protože přilepený ventil může způsobit výkyvy tlaku a tiše snížit čistotu.
- Zaznamenejte výkon kompresoru, protože problémový kompresor proti proudu je běžnou hlavní příčinou nedostatečného výkonu CMS.
Generování CMS na místě vs. dodaný kapalný dusík: co to vlastně stojí
Počáteční náklady na uhlíkový generátor dusíku s molekulárním sítem jsou vyšší než pouhé podepsání smlouvy o dodávkách kapalného dusíku. Ale toto srovnání vypráví jen část příběhu. Dodaný kapalný dusík s sebou nese trvalé náklady pro každý tanker, plus pronájem skladovacích tanků, ztráty při varu a vystavení cenovým výkyvům souvisejícím s regionálními trhy s plynem. Systém CMS, jakmile je nainstalován, stojí hlavně elektřinu na provoz vzduchového kompresoru a pravidelnou údržbu – žádné poplatky za dodání, žádné vyvařování a žádná závislost na logistice dodavatele.
U výrobních závodů s vysokou a stálou spotřebou dusíku se doba návratnosti u systému CMS často měří za několik let, po kterých je výroba na místě podstatně levnější na jednotku dusíku než pokračující dodávky. Menší nebo vysoce variabilní provozy někdy zjistí, že hybridní přístup funguje nejlépe: generátor CMS pro základní poptávku, podporovaný dodávkou kapalného dusíku pro špičky poptávky nebo jako nouzová rezerva, pokud generátor někdy přejde do režimu offline.
Běžné problémy a jak je řešit
Dokonce i dobře navržené uhlíkové molekulární síta se časem potýkají s problémy a většina z nich má několik základních příčin.
- Klesající čistota: obvykle kontaminace přiváděného vzduchu, vadný předfiltr nebo lože CMS, která se blíží ke konci své životnosti.
- Nekonzistentní průtok: často známka opotřebení ventilu nebo nerovnováhy v časování kolísání tlaku mezi lůžky.
- Vyšší spotřeba energie, než se očekávalo: často je to způsobeno příliš velkým kompresorem běžícím proti poddimenzované kapacitě lože CMS.
- Náhlé selhání čistoty: nejprve zkontrolujte, zda nedošlo k prasknutí filtrační vložky nebo průniku vlhkosti z vadné sušičky, protože to jsou nejrychleji působící příčiny.
Vedení deníku údržby spolu s monitorováním čistoty v reálném čase usnadňuje zachycení těchto problémů dříve, než ovlivní výrobu, a z toho, co by mohlo být nákladným šrotem plátků, se stala rutinní výměna filtru.
 E-mail
anhuilisa@126.com
 Phone
+86 18603224420
 Address
č. 26 Kunshan Road, Xuanzhou Economic Development Zone, Liqiao Town, Xuanzhou District, Xuancheng City, Anhui Province, P.R. China
autorská práva Anhui Zhuoxu New Material Technology Co., Ltd. All rights reserved.
 Výrobce uhlíkových molekulárních sít Dodavatel uhlíkového molekulárního síta